„Niestandardowe rozwiązania w zakresie pras hydraulicznych” to jedno z tych wyrażeń, które w każdej fabryce, która z nich korzysta, oznacza coś nieco innego. W przypadku jednej rośliny oznacza to talerz wystarczająco duży, aby pomieścić pleśń, która urosła dwukrotnie od czasu pierwotnej wyceny. W innym przypadku oznacza to prasę utrzymującą próżnię, ponieważ w części nie może znajdować się uwięzione powietrze. Po trzecie, oznacza to, że prasa musi komunikować się z robotem, przenośnikiem i własnym systemem produkcyjnym zakładu, bez obecności człowieka pośrodku.
Budujemy hydrauliczne urządzenia do formowania dla dwóch bardzo różnych branż: gumy i materiałów ciernych, co dało nam dość praktyczne spojrzenie na ten temat. Prace na zamówienie prawie nigdy nie zaczynają się od rysunku. Zaczyna się od części, materiału i celu produkcyjnego, a następnie projektowana jest maszyna od tyłu.
Co właściwie obejmuje „niestandardowe”?
W praktyce dostosowywanie projektu prasy hydraulicznej zwykle kończy się w jednym lub kilku z czterech miejsc:
- Geometria formowania: tonaż, rozmiar płyty, światło dzienne, skok i liczba otworów, dopasowane do formy i części, a nie do strony katalogu.
- Kontrola procesu: strefy grzewcze, równomierność temperatury na płycie, próżnia lub odgazowanie, rampa ciśnieniowa i czas utwardzania.
- Obsługa form: sposób ładowania, ciągnięcia, przenoszenia i chłodzenia formy, co ma znaczenie, gdy prasa pracuje więcej niż kilka cykli na godzinę.
- Automatyzacja: podawanie, rozładunek, przycinanie, kontrola i zbieranie danych, albo jako samodzielna komórka, albo zintegrowana z istniejącą linią.
Najbardziej udane maszyny niestandardowe nie są egzotyczne. Są to standardowe platformy, w których dwa lub trzy obszary zostały celowo przeprojektowane, a resztę pozostawiono w spokoju, dzięki czemu części zamienne i serwis pozostają proste.
Dwie rodziny produktów, jedna platforma hydrauliczna
Ponieważ nasza oferta obejmuje obróbkę gumy i obróbkę materiałów ciernych, często opisujemy ją jako jedną platformę hydrauliczną z przykręconymi do niej dwoma różnymi zestawami narzędzi.
Urządzenia do wulkanizacji i wtryskiwania gumy
Jeśli chodzi o gumę, asortyment rozciąga się od pras do wulkanizacji płytowej, poprzez maszyny do wulkanizacji próżniowej gumy, aż po poziome wtryskarki. Oprócz modeli ogólnego przeznaczenia, budujemy maszyny w oparciu o konkretne produkty: izolatory przepięciowe, termokurczliwe osłony kabli, korpusy zaworów, medyczne korki gumowe, kapsułki i paski wycieraczek. Każdy z nich ma swoje własne dziwactwa, niezależnie od tego, czy jest to długie utwardzanie, związek, który łatwo się przypala, czy też pleśń, którą należy usunąć, zanim materiał wypłynie.
Jeśli Twoja część mieści się pomiędzy tymi kategoriami, rozmowa o doborze rozmiaru zwykle rozpoczyna się od wydajności, ciśnienia i układu płyty, co opisano bardziej szczegółowo w naszym przewodniku po specyfikacje maszyn do wulkanizacji gumy .
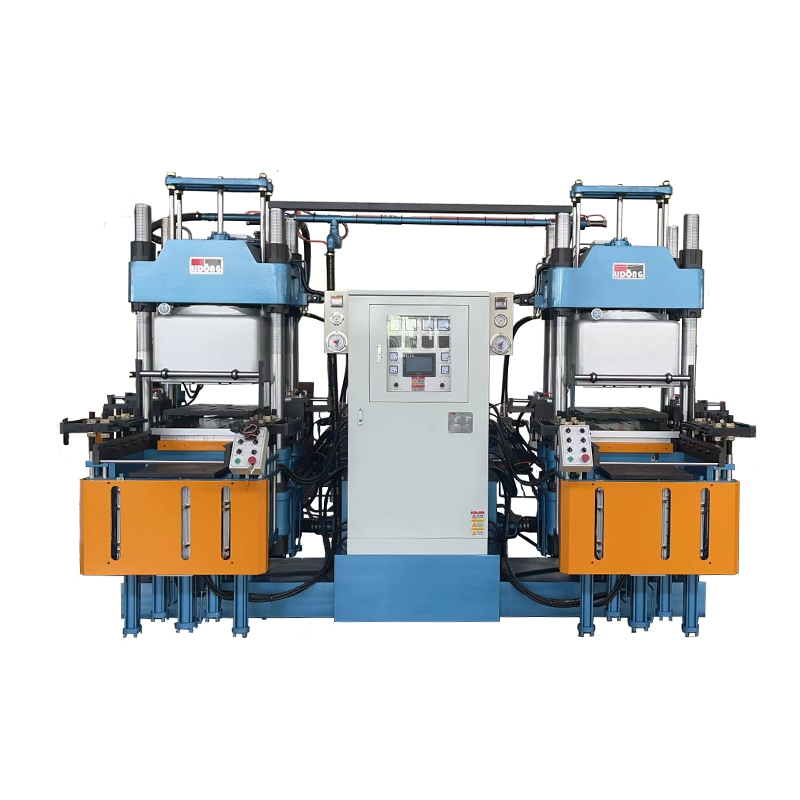 Maszyna do wulkanizacji próżniowej gumy Gumowa maszyna do wulkanizacji próżniowej jest rodzajem sprzętu specjalnie używanego do wulkanizacji wyrobów gumowych. Może poprawić jakość produktu, kontrolować proces wulkanizacji, ... Zobacz produkt →
Prasy do klocków hamulcowych i materiałów ciernych
Strona cierna jest zorganizowana wokół zastosowania: klocki hamulcowe samochodowe, klocki hamulcowe bębnowe, szczęki hamulcowe, klocki autobusowe i motocyklowe, klocki rowerowe, klocki do maszyn inżynieryjnych, preparaty na bazie miedzi, klocki do kolei dużych prędkości i szczęki hamulcowe do pociągów. Obok nich znajdują się maszyny technologiczne, zajmujące się formowaniem na zimno i prasowaniem wstępnym, które działają przed lub za prasą główną w linii klocków hamulcowych.
Materiał cierny jest problemem bardziej związanym z proszkiem niż gumą. Uwięzienie powietrza, różnice w gęstości podkładki i zużycie narzędzi decydują o tym, czy prasa jest wystarczająco dobra, a także to one popychają projekt w stronę niestandardowej specyfikacji.
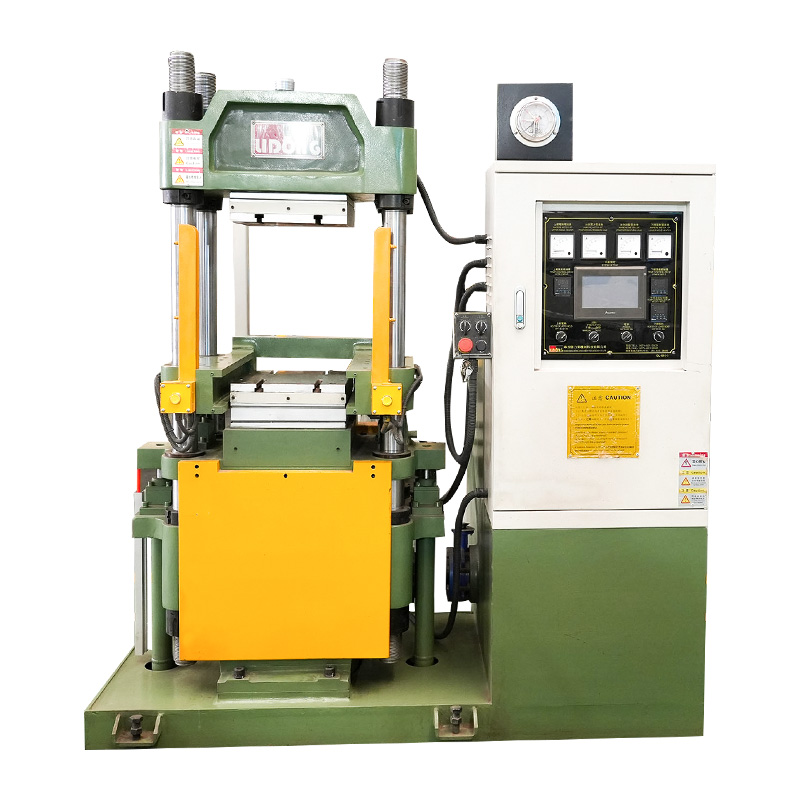 Prasa do klocków hamulcowych samochodowych do produkcji materiałów ciernych Hydrauliczna maszyna do formowania na gorąco klocków hamulcowych samochodowych, oferująca sterowanie PLC, konfigurowalne ciśnienie 300–500 T oraz stabilną, wysokowydajną produkcję na potrzeby projektów materiałów ciernych. Zobacz produkt →
Parametry decydujące o projekcie
Kiedy siadamy z inżynierem procesu klienta, prawie w każdym projekcie pojawia się ta sama garść pytań. Poniższa tabela przedstawia skróconą wersję tej rozmowy.
| Punkt decyzji | Na co patrzymy | Typowy wynik niestandardowy |
|---|---|---|
| Tonaż i płyta | Przewidywana powierzchnia, gęstość materiału, wymagane ciśnienie na centymetr kwadratowy | Większa rama i płyta, większa siła mocowania |
| Ogrzewanie | Krzywa utwardzania, grubość części, cel cyklu | Wiele stref, niezależna kontrola płyty |
| Próżnia i odgazowanie | Ryzyko uwięzienia powietrza, wykończenie powierzchni, tolerancja pustych przestrzeni | Komora próżniowa, etapowa sekwencja zamykania |
| Obsługa pleśni | Masa formy, częstotliwość przezbrojeń, dostępność siły roboczej | Automatyczny transfer formy, zaciski szybkiej wymiany |
| Automatyzacja | Cel wyjściowy, sprzęt poprzedzający i końcowy | Załadunek robotyczny, integracja linii, rejestracja danych |
| Forma materialna | Mieszanka gumowa, mieszanka proszku, arkusz lub preforma | Różne układy podawania i wstępnego formowania |
Żadnego z nich nie można rozstrzygnąć na podstawie katalogu. Prasa o zbyt dużym tonażu, ale zbyt mała pod względem ogrzewania, nadal będzie złomować części, a prasa z doskonałym ogrzewaniem, ale powolną zmianą formy, nie osiągnie wydajności, która uzasadniała inwestycję.
Kiedy automatyzacja należy do zakresu
Automatyzacja to część niestandardowego projektu prasy hydraulicznej, która najczęściej jest albo nadmiernie określona, albo całkowicie ignorowana. Nasza praktyczna zasada jest prosta: zautomatyzuj krok, który jest fizycznie trudny, niebezpieczny lub niespójny, a resztę zostaw ręcznie, dopóki głośność tego nie uzasadni.
Ciągle pojawiają się dwa przykłady. W produkcji gumy automatyczny transfer formy ma sens, gdy na jednej prasie obrabia się wiele różnych części, a przezbrojenie pochłania całą zmianę. W produkcji materiałów ciernych obsługa robotyczna ma sens, gdy waga i rozmieszczenie klocków muszą być identyczne od pierwszej części do dziesięciotysięcznej. Tam, gdzie objętość jest wystarczająco duża, automatykę i prasę projektuje się wspólnie, ponieważ zamontowanie ładowarki na prasie, która nigdy nie była dla niej przeznaczona, jest kosztowne i rzadko eleganckie.
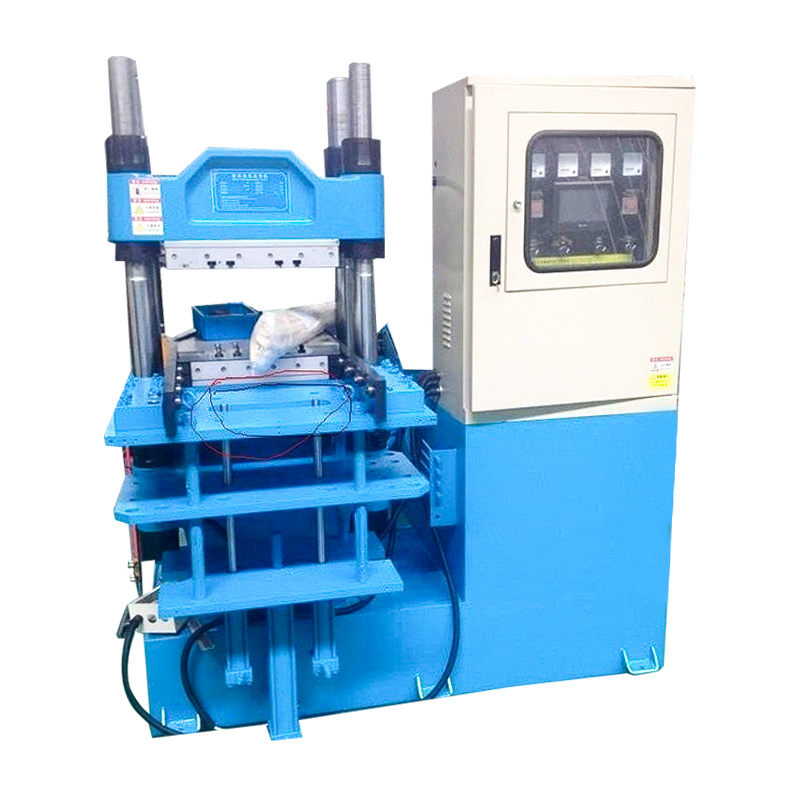 Automatyczna prasa wulkanizacyjna do przenoszenia form do części gumowych Prasa do wulkanizacji gumy z automatycznym wtryskiem/wyjściem i możliwością formowania wielowarstwowego, odpowiednia do części gumowych, gdzie liczy się wymiana i konsekwentna obsługa. Zobacz produkt →
Jak postępuje projekt niestandardowy
- Przegląd części i procesu. Przyglądamy się rysunkowi, materiałowi i cyklowi docelowemu i zadajemy sobie pytanie, co złego robi obecny proces.
- Projekt specyfikacji. Tonaż, płyta, ogrzewanie, próżnia, obsługa form i automatyzacja są zapisywane jako liczby, a nie przymiotniki.
- Próba i weryfikacja. Jeżeli materiał jest nieznany, próbki są prasowane w celu potwierdzenia utwardzenia lub gęstości przed przycięciem ramy.
- Testy konstrukcyjne i fabryczne. Przed wysyłką maszyna jest składana, podgrzewana i uruchamiana pod obciążeniem, w miarę możliwości z użyciem formy klienta.
- Instalacja i szkolenie. Operatorzy poznają parametry, blokady bezpieczeństwa i procedury konserwacji własnego sprzętu.
Kroki pierwszy i drugi decydują o zwycięstwie lub przegranej projektu. Specyfikacja, która jasno określa, co maszyna musi wyprodukować, jest o wiele bardziej użyteczna niż ta, która po prostu wymienia funkcje.
Pytania, które warto zadać przed podjęciem decyzji
- Jakie jest rzeczywiste ciśnienie na centymetr kwadratowy części, a nie tylko tonaż prasy?
- Jak jednolita jest temperatura płyty w całym obszarze roboczym i w jaki sposób jest ona mierzona?
- Czy próżnia jest potrzebna do każdej formy, czy tylko do tych trudnych?
- Kto dostarcza formę i kto jest odpowiedzialny, jeśli pleśń i prasa nie dojdą do porozumienia?
- Ile kosztuje zmiana formy w czasie i kto ją wykonuje?
- Jakie części zamienne i wsparcie będą nadal dostępne za trzy lata?
Te pytania nie mają charakteru kontradyktoryjnego. Są to te same, które nasi inżynierowie zgłaszają podczas przeglądu, a dostawca, który bez wahania odpowiada na nie, zwykle już wcześniej budował tę maszynę.
Praca z konstruktorem zamiast z katalogiem
Niestandardowe rozwiązania w zakresie pras hydraulicznych są ostatecznie rozmową między ludźmi, którzy wykonują część, a ludźmi, którzy wytwarzają maszynę. Im bardziej szczegółowa jest ta rozmowa, tym mniej budżetu przeznacza się na funkcje, z których nikt nie korzysta.
Budujemy urządzenia wulkanizacyjne, wtryskowe, prasy do materiałów ciernych, a także podejmujemy się realizacji niestandardowych projektów, w których standardowa maszyna nie daje sobie rady. Jeśli chcesz zobaczyć platformy, na których opierają się te dostosowania, zacznij od nasz asortyment maszyn lub prześlij nam rysunek części i docelowy czas cyklu, a my szczerze powiemy Ci, czy wymagana jest prasa niestandardowa, czy po prostu lepsza konfiguracja na standardowej.